1. Khái niệm và vai trò của linh kiện phụ trợ sản xuất trong nhà máy
Trong vận hành nhà máy chế tạo và lắp ráp, linh kiện phụ trợ sản xuất (thường bao gồm vật tư MRO, phụ tùng tiêu hao, đồ gá, dao cụ) đóng vai trò duy trì sự liên tục của dây chuyền. Khác với nguyên vật liệu chính cấu thành trực tiếp nên thành phẩm, linh kiện phụ trợ sản xuất tham gia vào quá trình gia công, lắp ráp, vận hành máy móc hoặc đóng gói.
Phân loại linh kiện phụ trợ sản xuất phổ biến
- Dao cụ gia công và đồ gá: Các mảnh insert, mũi khoan, dao phay, đầu ta-ro, chấu kẹp, đồ gá (Jig) dùng trong các máy phay CNC, tiện CNC, máy dập
- Phụ tùng thay thế thiết bị: Van khí nén, xi lanh thủy lực, cảm biến, dây curoa, vòng bi, khớp nối, đầu phun
- Vật tư tiêu hao công nghiệp: Keo dán công nghiệp, dầu cắt gọt, mỡ bôi trơn, hóa chất tẩy rửa, giấy nhám, cuộn lau phòng sạch
- Trang thiết bị bảo hộ và vật tư phụ trợ lắp ráp: Găng tay chống tĩnh điện, khẩu trang phòng sạch, ốc vít phụ, đệm lót, dây thít, băng keo chịu nhiệt
Vai trò đối với sự vận hành của dây chuyền
Mặc dù chi phí mua sắm linh kiện phụ trợ sản xuất thường chỉ chiếm từ 5% đến 15% tổng ngân sách vật tư của nhà máy, nhưng mức độ ảnh hưởng của nhóm này đến tiến độ sản xuất lại chiếm vị trí quyết định:
- Ngăn ngừa rủi ro dừng máy: Thiếu một xi lanh khí nén hoặc một mũi khoan đặc chủng có thể làm dừng toàn bộ dây chuyền chuyền tự động hóa, gây thiệt hại chi phí cơ hội hàng chục nghìn USD mỗi giờ.
- Quyết định chất lượng sản phẩm: Dao cụ mòn vượt định mức hoặc Jig kẹp bị lệch chuẩn sẽ trực tiếp gây ra sai lệch kích thước gia công, làm tăng tỷ lệ phế phẩm.
- Ảnh hưởng trực tiếp đến giá thành sản phẩm: Việc tiêu hao vật tư phụ không kiểm soát sẽ đẩy giá thành thực tế lên cao, làm giảm biên lợi nhuận của doanh nghiệp.
Tại các trung tâm công nghiệp trọng điểm như Bắc Ninh, Bắc Giang, Thái Nguyên hay Đồng Nai, nơi tập trung hàng loạt nhà máy phụ trợ cấp 1 và cấp 2 cho các tập đoàn toàn cầu, yêu cầu quản lý linh kiện phụ trợ sản xuất càng trở nên khắt khe nhằm đáp ứng các tiêu chuẩn như ISO 9001, IATF 16949 hay VDA 6.3.
2. Những khó khăn phổ biến trong quản lý linh kiện phụ trợ sản xuất
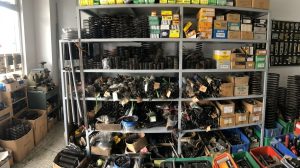
Thực tế tại nhiều xưởng gia công chế tạo cho thấy, quản lý linh kiện phụ trợ sản xuất thường gặp nhiều sự cố hơn so với quản lý nguyên vật liệu chính. Nguyên nhân xuất phát từ tính chất chủng loại đa dạng, tần suất xuất nhập cao và thói quen sử dụng của công nhân.
Thất thoát và cấp phát vượt định mức
Công nhân thường có xu hướng lấy dư linh kiện phụ trợ sản xuất (găng tay, nhám, keo, insert) về trạm làm việc để dự phòng. Do thiếu cơ chế đối chiếu giữa số lượng cấp phát và sản lượng đầu ra của lệnh sản xuất, tình trạng lãng phí, mất mát hoặc dùng sai mục đích diễn ra thường xuyên mà quản đốc không phát hiện kịp thời.
Không theo dõi được tuổi thọ linh kiện
Các loại dao cụ gia công, khuôn mẫu và Jig kẹp có tuổi thọ tính theo số lượt dập, số mét cắt hoặc số giờ vận hành. Khi nhà máy không ghi nhận dữ liệu này, xảy ra hai trạng thái rủi ro:
-
Thay dao quá sớm khi dao chưa hết tuổi thọ, gây lãng phí chi phí mua vật tư.
-
Dùng dao quá tuổi thọ dẫn đến gãy dao, hỏng phôi gia công và hư hại trục cán máy CNC.
Tồn kho ảo và thiếu hụt đột xuất do quản lý thủ công
Nhiều nhà máy vẫn theo dõi linh kiện phụ trợ sản xuất bằng Excel hoặc sổ sách thủ công. Do số lượng mã vật tư có thể lên tới hàng nghìn mã với quy cách gần giống nhau (ví dụ: bu-lông cùng đường kính nhưng khác bước ren hoặc chiều dài), việc nhập liệu thủ công dẫn đến lệch sổ sách và thực tế. Kết quả là trên phần mềm vẫn báo còn hàng nhưng dưới kho đã hết, làm thụ động kế hoạch mua hàng
Phân bổ chi phí không chính xác vào giá thành
Do linh kiện phụ trợ sản xuất thường được xuất dùng chung cho cả phân xưởng thay vì gán trực tiếp cho từng lệnh sản xuất , bộ phận kế toán thường phải phân bổ đều chi phí này theo tiêu thức sản lượng hoặc chi phí nhân công. Điều này làm sai lệch giá thành thực tế của từng mã hàng, dẫn đến việc định giá bán thiếu chính xác.
Bất cập trong quản lý quy đổi đơn vị tính
Một mã linh kiện phụ trợ sản xuất thường có nhiều đơn vị tính khác nhau trong chuỗi vận hành:
- Bộ phận mua hàng mua theo hộp hoặc thùng.
- Bộ phận kho lưu trữ theo cuộn hoặc vỉ.
- Mặt xưởng sản xuất xuất dùng theo cái, gam hoặc mét.
Nếu hệ thống quản lý không hỗ trợ quy đổi đa đơn vị tính linh hoạt, nhân viên kho rất dễ quy đổi sai hệ số, dẫn đến sai lệch số lượng tồn kho nghiêm trọng.
3. Quy trình quản lý linh kiện phụ trợ sản xuất mà đa số doanh nghiệp áp dụng
Để giải quyết triệt để các điểm nghẽn trên, nhà máy cần xây dựng một quy trình quản lý linh kiện phụ trợ sản xuất khép kín từ khâu chuẩn hóa dữ liệu đến khâu thu hồi, thanh lý
1: Chuẩn hóa bộ dữ liệu danh mục
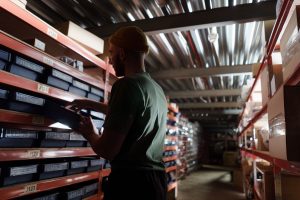
Mọi linh kiện phụ trợ sản xuất phải được gắn một mã số định danh duy nhất theo một quy tắc thống nhất, dưới đây là cấu trúc mà đa số cách doanh nghiệp sản xuất áp dụng trong việc mã hóa cho linh kiện phụ trợ sản xuất cũng như các vật tư sản xuất:
-
Cấu trúc mã hóa: [Nhóm vật t] – [Loại chi tiết] – [Quy cách kỹ thuật] – [Mã nhà cung cấp]
-
Ví dụ: TL – INS – WNMG08408 – SAND (Nghĩa là: Tooling – Insert – Mã WNMG080408 – Hãng Sandvik).
-
Chuẩn hóa tên gọi, mô tả kỹ thuật, thông số chịu nhiệt/chịu lực, danh mục nhà cung cấp thay thế và vị trí lưu trữ cố định trong kho (Mã dãy – Mã kệ – Mã tầng – Mã ô).
2: Thiết lập định mức tiêu hao và hạn mức cấp phát
Bộ phận kỹ thuật sản xuất phối hợp với quản đốc xưởng để lập bảng định mức tiêu hao linh kiện phụ trợ sản xuất cho từng mã sản phẩm hoặc từng công đoạn gia công:
-
Định mức trực tiếp: Số lượng insert tiêu hao trên 1000 sản phẩm gia công.
-
Định mức gián tiếp: Tỷ lệ găng tay, dung dịch tẩy rửa phân bổ theo ca làm việc hoặc số lượng công nhân.
-
Thiết lập cài đặt hạn mức xuất tối đa trên hệ thống quản lý. Khi tổ trưởng sản xuất yêu cầu cấp vượt định mức, hệ thống bắt buộc phải có phê duyệt từ Quản đốc kèm lý do cụ thể (do phôi cứng, lỗi máy, hay dao gãy).
3: Kiểm soát quy trình cấp phát và thu hồi
Áp dụng nguyên tắc và các phương pháp tái sử dụng đối với các loại linh kiện phụ trợ sản xuất có giá trị cao hoặc có khả năng tái sử dụng:
-
Dao cụ, mũi khoan, Jig: Công nhân phải mang dao cũ/mòn hoặc Jig hỏng về kho trả trước khi nhận dao mới. Kho ghi nhận trạng thái: Mài lại được, sửa chữa được, hay bỏ phế liệu
-
Vật tư tiêu hao nguy hại, hóa chất: Kiểm soát chặt chẽ khối lượng xuất ra và khối lượng phế thải, chất thải thu hồi để tuân thủ quy định an toàn môi trường
4: Số hóa thao tác bằng mã hóa
Loại bỏ hoàn toàn phiếu xuất kho bằng giấy. Tất cả linh kiện phụ trợ sản xuất và vị trí lưu trữ dưới kho được dán nhãn Barcode hoặc QR Code
-
Khi nhập kho: Nhân viên quét mã trên đơn hàng để xác nhận số lượng và hệ thống tự động chỉ định vị trí cất hàng
-
Khi xuất kho: Thủ kho dùng thiết bị cầm tay PDA quét mã vật tư và mã phiếu yêu cầu. Hệ thống tự trừ tồn kho theo thời gian thực và ghi nhận chính xác lệnh sản xuất đang tiêu thụ
5: Theo dõi tuổi thọ linh kiện phụ trợ và bảo trì
Liên kết dữ liệu sử dụng linh kiện phụ trợ sản xuất với lịch bảo trì phòng ngừa và vận hành máy:
-
Cập nhật số ca, số giờ, số lượt dập đã sử dụng của từng bộ Jig hoặc dao cụ
-
Tự động phát cảnh báo khi linh kiện đạt 80 – 90% tuổi thọ định mức để bộ phận kỹ thuật chủ động chuẩn bị thay thế hoặc đem đi mài lại, tránh tình trạng sự cố hỏng hóc xảy ra đột ngột trên dây chuyền
6: Đánh giá chênh lệch và tối ưu điểm đặt hàng lại
Định kỳ hàng tuần, hàng tháng, ban quản lý tiến hành phân tích báo cáo chênh lệch giữa định mức lý thuyết và tiêu hao thực tế. Đồng thời, tự động hóa tính toán điểm đặt hàng lại (ROP) cho từng mã linh kiện phụ trợ sản xuất dựa trên công thức:
Phương pháp này giúp nhà máy duy trì lượng tồn kho tối ưu, triệt tiêu tình trạng tích trữ thừa gây đọng vốn hoặc thiếu hụt gây dừng máy
4. Phân loại và quản lý linh kiện phụ trợ theo mô hình ABC – XYZ
Không phải mọi linh kiện phụ trợ sản xuất đều cần một phương thức quản lý giống nhau. Nhà máy cần kết hợp ma trận ABC (phân loại theo giá trị tiền) và XYZ (phân loại theo biến động nhu cầu) để tối ưu nguồn lực quản lý.
Phương pháp quản lý chi tiết cho từng nhóm vật tư
Nhóm AX/AY (Giá trị cao, sử dụng thường xuyên)
-
Đối tượng: Mảnh dao tiện/phay, đầu gia công chính xác, dầu gia công chuyên dụng.
-
Cách quản lý: Cần theo dõi chi tiết đến từng cái/lít. Bắt buộc quét mã QR khi xuất kho, gán chính xác mã lệnh sản xuất và công nhân sử dụng. Cập nhật tồn kho theo thời gian thực.
Nhóm AZ (Giá trị cao, phát sinh không thường xuyên)
-
Đối tượng: Trục cán, động cơ servo thay thế, bo mạch điều khiển máy CNC.
-
Cách quản lý: Không tích trữ số lượng lớn trong kho. Ký hợp đồng khung với nhà cung cấp linh kiện phụ trợ sản xuất kèm cam kết thời gian giao hàng khẩn cấp (Lead time từ 24 – 48 giờ).
Nhóm CX/CY (Giá trị thấp, sử dụng liên tục)
-
Đối tượng: Ốc vít, đệm lót, dây thít, găng tay vải, giấy nhám.
-
Cách quản lý: Áp dụng hệ thống quản lý kho 2 thùng hoặc giao cho nhà cung cấp quản lý tồn kho tại kho nhà máy. Khi thùng thứ nhất hết, thủ kho chuyển sang dùng thùng thứ hai và tự động phát tín hiệu đặt thêm hàng cho thùng thứ nhất mà không cần qua nhiều bước phê duyệt rườm rà.
5. Tự động hóa quản lý linh kiện phụ trợ sản xuất với OnePro ERP
Quản lý thủ công bằng Excel hay các phần mềm kế toán đơn lẻ không thể đáp ứng được tính linh hoạt và độ chính xác dưới mặt xưởng chế tạo. OnePro ERP cung cấp phân hệ quản lý linh kiện phụ trợ sản xuất được thiết kế chuyên sâu cho các nhà máy chế tạo, linh kiện điện tử, cơ khí chính xác và nhựa phụ trợ.
Các tính năng cốt lõi của OnePro ERP trong quản lý vật tư:
-
Tính toán nhu cầu linh kiện phụ trợ theo MRP: Hệ thống không chỉ tính toán nhu cầu nguyên liệu chính mà còn tự động tính toán nhu cầu dao cụ, mỡ bôi trơn, Jig kẹp dựa trên kế hoạch sản xuất và định mức công nghệ.
-
Quản lý kho thông minh bằng Barcode, QR Code: Tích hợp trực tiếp với thiết bị di động PDA và máy quét mã vạch. Hỗ trợ thao tác nhập kho, xuất kho, chuyển kho, kiểm kê diễn ra tức thì, triệt tiêu 100% sai lệch do nhập liệu bằng tay.
-
Theo dõi chu kỳ và lịch sử sử dụng: Ghi nhận chi tiết số lần sử dụng, số lần mài lại và tình trạng hiện tại của từng mã dao cụ, Jig. Cảnh báo tự động khi linh kiện đạt ngưỡng mòn tối đa.
-
Kiểm soát hạn mức và cảnh báo tự động: Tự động phát tín hiệu cảnh báo mua hàng khi lượng tồn kho linh kiện phụ trợ sản xuất chạm ngưỡng tối thiểu. Tự động khóa thao tác xuất kho nếu vượt hạn mức phê duyệt.
-
Hạch toán chi phí vào giá thành: Ghi nhận chính xác chi phí linh kiện phụ trợ sản xuất tiêu hao trực tiếp cho từng lệnh sản xuất hoặc phân bổ chính xác theo tiêu thức thời gian gia công thực tế của máy.
Lợi ích thực tế khi triển khai OnePro ERP tại nhà máy
-
Giảm 25% – 40% chi phí tồn kho vật tư: Nhờ tính toán điểm đặt hàng lại chính xác và loại bỏ tình trạng mua thừa, mua trùng mã
-
Cắt giảm 90% thời gian tìm kiếm và kiểm kê kho: Nhờ sơ đồ hóa vị trí kho và ứng dụng PDA kiểm kê quét mã vạch
-
Loại bỏ tình trạng dừng máy do thiếu phụ tùng: Hệ thống tự động cảnh báo tồn kho an toàn và kết nối chặt chẽ lịch bảo trì thiết bị với tồn kho phụ tùng thay thế
-
Minh bạch hóa chi phí tiêu hao theo từng ca, từng nhân sự: Giúp quản đốc xưởng dễ dàng phát hiện các trạm máy hoặc công nhân đang thao tác sai kỹ thuật làm tốn dao cụ, hao hụt vật tư
6. Các bước triển khai chuyển đổi số trong quản lý linh kiện phụ trợ
Chuyển đổi số công tác quản lý linh kiện phụ trợ sản xuất không chỉ là cài đặt một phần mềm, mà là quá trình chuẩn hóa quy trình và thay đổi thói quen vận hành của nhân sự từ phòng mua hàng, kho cho đến công nhân mặt xưởng.
1: Tổng kiểm kê và thực hiện 5S kho vật tư
Trước khi đưa dữ liệu lên phần mềm, nhà máy cần tiến hành tổng kiểm kê toàn bộ linh kiện phụ trợ sản xuất hiện có.
-
Sàng lọc: Loại bỏ, thanh lý toàn bộ linh kiện hỏng, biến chất, gãy vỡ, hoặc không còn sử dụng cho các dòng sản phẩm hiện tại.
-
Sắp xếp: Quy hoạch lại mặt bằng kho. Phân chia rõ khu vực cho từng loại vật tư (Khu vực dao cụ, khu vực hóa chất, khu vực bảo hộ, khu vực phụ tùng máy). Gán mã vị trí (Bin Code) cho từng kệ hàng.
2: Thiết lập hệ thống nhãn mã vạch
Tiến hành dán nhãn Barcode, QR Code cho 100% các ô vị trí và hộp lưu trữ linh kiện phụ trợ sản xuất. Đảm bảo nhãn in sử dụng chất liệu decan công nghiệp chịu được môi trường nhiệt độ, dầu mỡ dưới nhà máy.
3: Đào tạo quy trình thao tác cho công nhân
Xây dựng các bộ hướng dẫn công việc ngắn gọn bằng hình ảnh đặt tại kho và các trạm làm việc:
- Hướng dẫn quy trình yêu cầu vật tư qua màn hình, máy quét
- Hướng dẫn quy trình trả dao cũ – nhận dao mới
- Hướng dẫn quy trình báo cáo sự cố hư hỏng vật tư phụ do phôi lỗi
4: Triển khai vận hành song song và Go-live trên hệ thống quản lý
- Vận hành thử nghiệm phân hệ quản lý linh kiện phụ trợ sản xuất trên một chuyền gia công hoặc một phân xưởng trong 2 – 4 tuần để căn chỉnh định mức và thói quen thao tác của nhân sự.
- Sau khi số liệu khớp 100%, tiến hành cắt chuyển hoàn toàn sang vận hành chính thức trên hệ thống có khả năng quản lý linh kiện phụ trợ sản xuất như là OnePro ERP, loại bỏ hoàn toàn các file theo dõi Excel thủ công.
Việc chuẩn hóa và số hóa quy trình quản lý linh kiện phụ trợ sản xuất giúp nhà máy giải quyết triệt để bài toán thất thoát vật tư, loại bỏ rủi ro dừng máy đột xuất và tối ưu hóa chi phí sản xuất. Khai thác sức mạnh công nghệ từ các giải pháp chuyên sâu như OnePro ERP chính là bước đi chiến lược giúp các nhà máy chế tạo nâng cao năng lực vận hành, đáp ứng các tiêu chuẩn khắt khe của chuỗi cung ứng toàn cầu.
Đọc thêm: